0755-81710691
手机: 13925271184
邮箱:z609665418@163.com
官网:http://www.szbist.com/
地址:深圳市龙华区观澜街道库坑社区共联都市智谷5栋2楼
 当前位置:
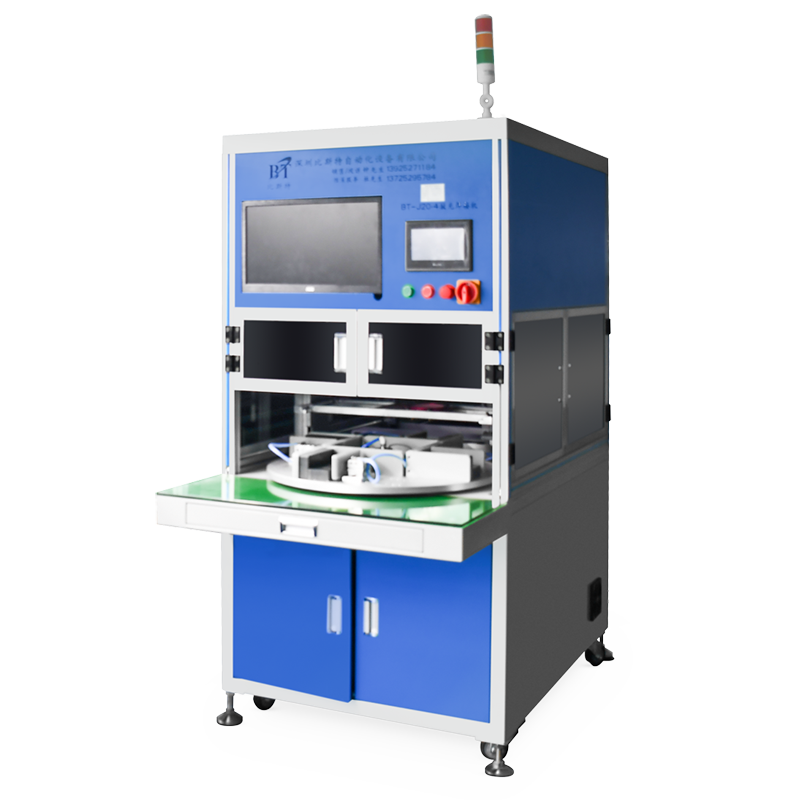
18650电池分选机在正常运行时,通常会按照固定节拍完成上料、检测、分档和出料。如果设备一会儿快、一会儿慢,或者运行一段时间后速度明显下降,就会影响产能安排,也可能造成电芯堆积、空档和人工等待。
分选速度不稳,不一定是主机功率不足。整台设备的实际速度由送料机构、检测流程、夹具动作、分档机构、软件设置和现场操作共同决定。只有先找到速度波动发生在哪个环节,才能进行有效处理。
一、先分清“速度不稳”表现在哪里
有些设备是进料忽快忽慢,表现为电芯间距不一致、连续缺料或同时进入多个电芯;有些设备送料正常,但检测时间变长,导致后端等待;还有一些设备检测完成后,分档气缸或机械手动作迟缓,造成出料拥堵。
可以通过观察设备日志和现场节拍,把问题分成四类:
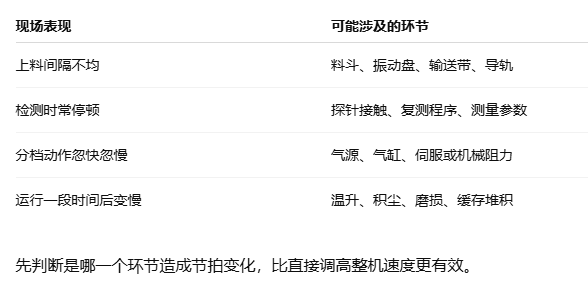
二、电芯来料不一致会拖慢整条设备
18650电芯虽然规格名称相同,但不同品牌、批次和包装状态之间可能存在差异。电芯外皮厚度、端帽高度、长度、直径和表面平整度不同,都会影响送料和定位。
如果一批电芯中混有不同型号,振动盘和导轨可能无法保持稳定排列。电芯外皮破损、端面有毛刺、贴有残留胶带,或者电芯表面沾有灰尘,也容易在轨道中卡住。
电芯电压或内阻异常时,设备可能自动进入复测流程。复测次数增加后,单节电芯的检测时间就会变长,操作人员看到的结果就是分选速度下降。
改善方法是上线前先筛除明显变形、破损和污染的电芯,并尽量按型号、批次和包装状态分开处理。对于需要高一致性分选的电芯,还应保持统一的静置时间和温度。
三、送料系统是速度波动的高发位置
送料系统通常包括料斗、振动盘、输送带、挡料机构和定位导轨。设备刚启动时速度正常,运行一段时间后出现缺料,常见原因是料斗内电芯数量变化、振动频率不合适或导轨中积存异物。
振动过强,电芯可能翻滚、重叠或跳出轨道;振动过弱,则容易出现供料不足。导轨宽度不合适时,电芯会在某些位置卡住,送料传感器检测不到物料,后续工位只能等待。
输送带表面磨损、张力不足或局部打滑,也会造成电芯间距变化。挡料气缸动作不顺畅时,可能出现一次放入两节或长时间没有电芯通过的情况。
排查时可以先清空轨道,检查是否有镍片、胶带、碎屑和电芯外皮残留,再观察空载和满载状态下的送料节拍。调整振动频率时,应一次只改变一个参数,并记录调整后的效果。
四、探针接触不稳定会触发重复检测
电压和内阻检测需要探针与电芯正负极保持稳定接触。探针表面氧化、磨损或沾有金属粉尘时,接触电阻会发生变化,设备可能判断数据异常并自动复测。
探针压力不足,电芯接触不牢;压力过大,又可能压伤端帽或影响电芯移动。两个探针高度不一致、间距偏移或弹簧疲劳,也会导致某些电芯能够正常检测,另一些电芯需要多次接触。
分选速度不稳时,应查看系统是否频繁出现“接触异常”“检测超时”或“复测”记录。如果复测比例明显增加,应优先检查探针、弹簧、接线和定位夹具,而不是先修改分选速度。
日常使用中,应定期清洁探针,观察尖端形状和磨损程度,必要时成对更换。更换后还要重新检查检测精度和通道一致性。
五、检测参数设置过于复杂也会影响节拍
18650电池分选机可以设置电压范围、内阻范围、延迟时间、采样次数、复测次数和异常处理方式。参数越多,控制越细,但每节电芯的处理时间也可能增加。
如果把复测条件设置得过于宽松,任何轻微波动都会重新测量;如果设定多个连续检测项目,单节电芯需要依次完成多次采样,整机速度自然降低。
应根据实际电芯质量设置合理的复测规则。对状态稳定的批次,可以减少不必要的重复采样;对异常率较高的来料,则需要保留复测和隔离流程。
如果设备同时承担电压、内阻、扫码和外观检查,软件需要按合理顺序执行任务,避免多个模块同时等待。更换产品时,应调用已验证的参数配方,减少现场反复修改造成的节拍变化。
六、气源和机械执行机构会造成间歇性停顿
很多分选设备使用气缸完成挡料、夹紧、推送和分档。气源压力不足、气管漏气、过滤器积水或电磁阀动作迟缓,都会让执行机构反应变慢。
气缸导杆缺少润滑或受到异物阻挡时,可能出现时快时慢的动作。分档推杆回位不到位,系统就会等待位置传感器确认,形成短暂停顿。
如果设备在不同时间段速度变化明显,应检查空气压缩机压力是否稳定,储气罐容量是否足够,以及多个设备同时使用时是否出现供气不足。机械部件应保持清洁,活动位置按照设备说明进行维护。
对于伺服电机和机械手,还要检查原点、限位、同步带和丝杆状态。位置偏差累积后,设备可能自动减速或停机保护。
七、软件通信和数据写入也可能拖慢设备
带有条码追溯、数据上传和联网管理功能的18650电池分选机,每检测一节电芯,可能都要完成扫码、数据绑定和结果存储。如果工控机负载过高、数据库响应慢或网络不稳定,设备动作会出现等待。
当系统设置为“检测完成后必须上传成功才能继续”时,网络延迟就会直接影响生产节拍。数据量较大、历史记录过多或硬盘空间不足,也可能导致软件运行缓慢。
排查时可以查看工控机资源占用、系统日志、网络连接和存储空间。必要时将数据先保存在本地,待设备空闲后再批量上传,具体方式应由设备供应商根据软件架构调整。
八、温度、灰尘和电源稳定性不能忽略
车间温度升高后,电芯内阻、传感器和电子元件的工作状态都可能发生变化。设备连续运行时间较长时,控制柜内部温度上升,散热风扇和过滤网如果积尘,也会造成保护性降速。
灰尘进入导轨、探针和传感器后,会影响定位和检测。电源电压波动或接地不良,则可能造成控制器重启、通信中断和误报警。
设备应放置在干燥、通风、少粉尘的位置,控制柜保持良好散热。定期清洁过滤网、传感器和轨道,并检查电源线、接地线和稳压设备状态。
九、按照“记录—定位—验证”排查更有效
遇到分选速度不稳时,可以先记录设备在正常状态和异常状态下的每分钟处理数量、复测次数、缺料次数和报警信息。
接着关闭不必要的功能,分别观察送料、检测和分档三个环节。若送料单独运行也不稳定,应先检查机械部分;若送料正常、检测变慢,应查看探针和复测记录;若检测完成后才停顿,则要检查气缸、推杆和出料缓存。
最后使用一批状态相近的标准电芯进行连续测试,观察设备在空载、半载和满载条件下的节拍变化。每次只调整一个因素,避免多个参数同时变化后无法判断原因。
十、稳定运行需要建立维护习惯
每天开机前检查料斗、导轨、探针、气源和传感器;生产结束后清理电芯碎屑、灰尘和金属残留。每周或每月根据使用频率检查气缸、皮带、弹簧、夹具和电缆,并保存设备参数和软件配置。
更换电芯型号或批次时,应先做小批量试运行,确认送料、检测和分档节拍,再进入连续生产。不要长期把整机速度设置在极限状态,给送料和分档机构保留合理的缓冲时间。
18650电池分选机分选速度不稳,常见原因包括来料尺寸差异、送料机构卡料、探针接触不良、复测次数过多、气源不足、机械磨损、软件通信延迟以及环境温度和灰尘影响。处理问题时,应从实际节拍和报警记录入手,分别检查进料、检测、分档和数据环节。只有让电芯状态、设备参数和维护制度保持一致,分选机才能长期保持稳定速度和准确结果。